Sambungan Brazed Aluminium: Tentukan Jarak Bebas dan Pasokan Pengisi Bersamaan
Hubungkan jarak bebas sambungan, bahan pelapis dan penempatan pengisi tambahan dalam tinjauan gambar sebelum memenuhi syarat rakitan mematri aluminium.
Tim Editorial Thermic China
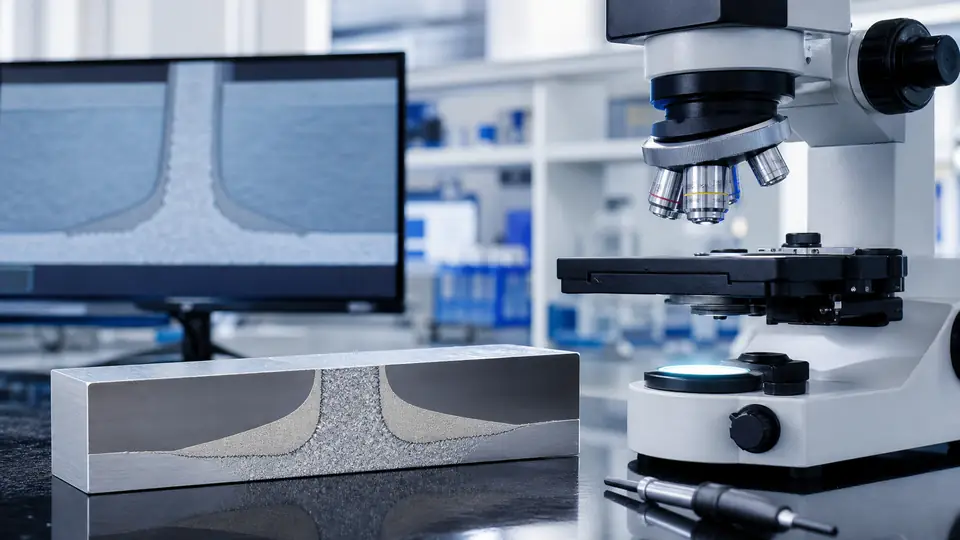
Jarak bebas sambungan dan suplai pengisi harus ditentukan bersama-sama saat merancang rakitan brazing aluminium. Rekomendasi izin untuk pengisi yang dipasok secara eksternal tidak dapat secara otomatis ditransfer ke sambungan tabung-ke-tajuk. Identifikasi bagaimana filler mencapai setiap sambungan sebelum menyelesaikan toleransi.
PETAKAN SUMBER PENGISI
Untuk setiap sambungan kritis, catat apakah pengisi disediakan dengan pelapis, bentuk awal, kawat atau pasta logam yang disetujui. Identifikasi spesifikasi material dan persyaratan penempatan pada gambar terkontrol atau instruksi perakitan. Bedakan persyaratan fluks dari persyaratan logam pengisi sehingga operator tidak perlu menyimpulkan apa yang disuplai oleh langkah aplikasi.
Ensiklopedia NOCOLOK membedakan sambungan tanpa pelapis dengan pengisi yang diumpankan secara eksternal dari sambungan berlapis di mana pelapis berkontribusi pada pengaturan sambungan. Ini adalah perbedaan proses yang spesifik, bukan alasan untuk menyalin celah nominal tanpa memeriksa keseluruhan material dan desain perakitan.
TINJAU RANTAI TOLERANSI
Pertimbangkan dimensi yang membentuk sambungan rakitan, termasuk fitur bentukan dan lokasi permukaan. Tanyakan pengukuran mana yang menunjukkan bahwa suku cadang produksi memenuhi kondisi yang diinginkan. Sebuah gambar dapat menentukan celah lokal sementara metode inspeksi yang dipilih hanya mengukur dimensi keseluruhan yang tidak berhubungan.
Catat urutan persiapan dan perakitan yang digunakan untuk mendapatkan kondisi sambungan. Jika operasi pembentukan atau penyisipan berubah, periksa apakah bukti penyesuaian sebelumnya masih mewakili proses revisi. Buatlah penyesuaian apa pun yang diizinkan terlihat dalam instruksi daripada mengandalkan koreksi informal dari operator yang berpengalaman.
VERIFIKASI GABUNGAN SETELAH MEMAGA
Pilih lokasi yang representatif untuk pemeriksaan bersama dan sepakati bukti-bukti yang diperlukan sebelum menjalankan persidangan. Hubungkan pemeriksaan dimensi, bagian sambungan, dan uji fungsional yang berlaku dengan bahan sebenarnya dan susunan pengisi. Simpan foto rakitan yang tidak dibrazing bersamaan dengan pemeriksaan yang telah selesai sehingga keputusan desain tetap dapat dilacak.
Jangan gunakan fillet luar yang menarik sebagai satu-satunya dasar untuk menerima sambungan tersembunyi. Rencana validasi harus memperhatikan karakteristik yang diperlukan oleh produk, termasuk wilayah yang tidak dapat dinilai dari foto permukaan.
PERTANYAAN UMUM: APAKAH MENAMBAHKAN FILLER LEBIH BANYAK MENYELESAIKAN GABUNGAN YANG TIDAK KONSISTEN?
Belum tentu. Pertama-tama tinjau pemasangan, lokasi pengisi, kombinasi bahan, dan kondisi proses yang memenuhi syarat. Setiap perubahan pengisi harus dievaluasi berdasarkan persyaratan sambungan yang lengkap.
DAFTAR PERIKSA KEPUTUSAN
Konfirmasikan sumber pengisi, dasar izin, rantai toleransi, metode perakitan, lokasi inspeksi dan bukti validasi sebelum melepaskan desain sambungan.
SUMBER
Ensiklopedia Solvay NOCOLOK, panduan izin gabungan untuk komponen berpelapis dan tidak berpelapis. https://www.aluminium-brazing.com/sponsor/nocolok/Files/PDFs/NOCOLOK-Encyclopedia-2013.pdf