Application de flux : méthodes de contrôle de la quantité, de l'uniformité et de la propreté
Le flux de soudure doit être suffisant pour briser le film et favoriser le mouillage, tout en évitant l'accumulation inefficace et le risque de résidus.
Équipe technique Jinglian Zhongrui
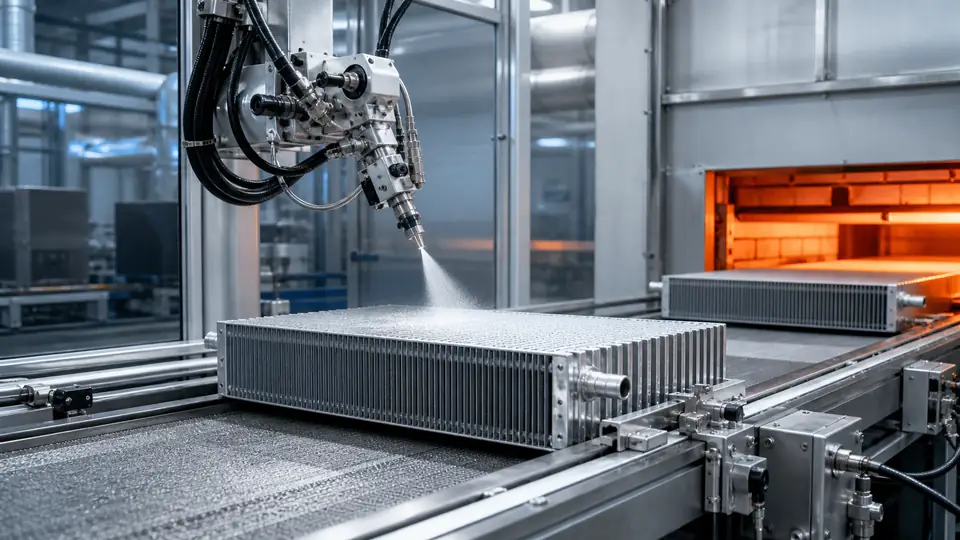
Points clés La quantité de revêtement n'est pas plus stable si elle est plus grande. La propreté du produit, l'état de la solution, la couverture du brouillard, le séchage et la structure des joints déterminent ensemble si le flux actif atteint les endroits nécessaires. Points d’application 1. Avant le revêtement, contrôler les huiles, les particules et l’état d’oxydation de la surface. 2. Vérifier, selon les zones du produit, la couverture du film humide et l'uniformité après séchage. 3. Gérer la concentration de la solution, l’agitation, la filtration, l’état des buses et les règles de réapprovisionnement. 4. Optimiser la quantité cible en combinaison avec les défauts de brasage, les résidus et les tendances de pollution de l’équipement. Vérification et boucle fermée Établir une méthode combinant pesée, inspection par échantillonnage et contrôle ponctuel de l’équipement, afin que le résultat du revêtement soit quantifiable et traçable. Recommandations du projet Lors de l’examen du projet, toutes les conditions d’entrée, valeurs cibles, méthodes de vérification et responsables doivent être consignés dans un document traçable unique ; en cas de changement, évaluer simultanément l’impact sur la conception, la fabrication et la livraison.Cela permet de transformer l'expérience en une capacité d'ingénierie stable et reproductible. Lecture complémentaire Centre technique Solvay NOCOLOK : https://www.solvay.com/en/brands/nocolok/technical-center Documents techniques Solvay NOCOLOK : https://www.solvay.com/en/brands/nocolok/publications