CAB 钎焊之前:清洁、干燥和过程控制
通过实用的铝组件在制品检查表,控制清洁、助焊剂和钎焊之间的污染和储存。
中国热学编辑团队
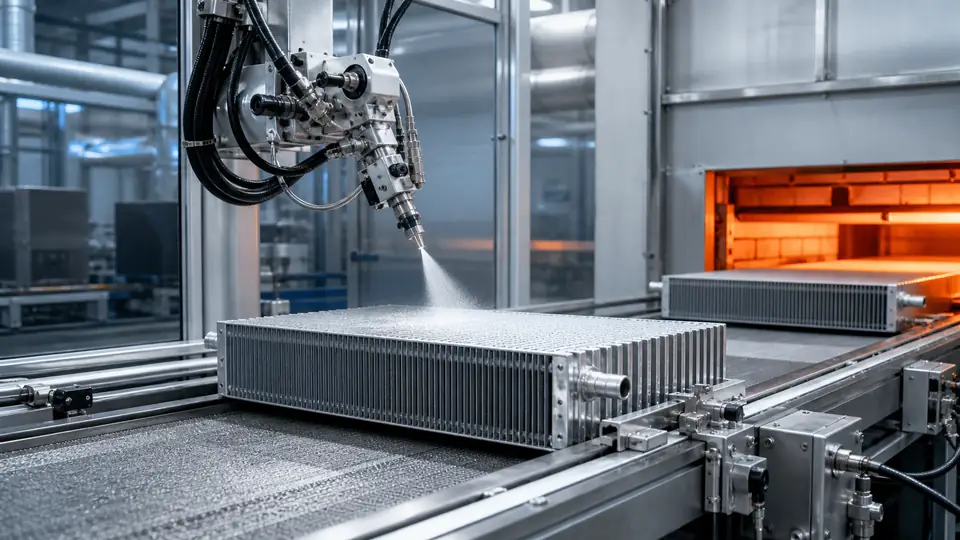
可重复的受控气氛钎焊在组件进入熔炉之前开始。清洁、干燥、处理和储存应视为相互关联的工艺步骤。良好的熔炉配方无法弥补不受控制的制备路线。
绘制污染如何进入的地图
检查成型润滑剂、处理残留物、清洗化学物质、冲洗条件以及与架子或手套的接触。确定批准的清洁方法旨在去除哪些残留物。避免假设视觉上干净的表面证明适合钎焊;外观只是一项检查。
验证生产条件下的干燥情况
评估最重的组件、屏蔽区域和任何可以保留液体的几何形状。记录鉴定期间使用的装载布置和干燥条件。如果没有证据表明固定的干燥时间仍然有效,请勿对其他产品应用固定的干燥时间。任何工艺调整均应遵循化学品和设备供应商的说明。
控制操作之间的等待
定义准备好的程序集的存储位置、如何保护它们以及如何识别其处理状态。建立适合材料和环境的合格持有期限,而不是采用任意的通用限制。记录中断情况,以便在进入熔炉之前可以对延迟的批次进行检查。
使用简单的发布清单
确认装配身份、准备路线、干燥完成情况、助焊剂状态(如果适用)以及批准的处理方法。将可疑或中断的批次清晰分开。如果在存储或清洁更改后出现接缝缺陷,请将准备记录与热分布和大气数据进行比较。
常见问题:是否应该使用更多助焊剂来抵消清洁效果不佳?
请勿将额外的助焊剂视为已批准的制备过程的替代品。调查污染源并通过试验确认适当的纠正措施。
技术参考
NOCOLOK 技术中心提供铝焊剂钎焊的背景知识。产品特定的制备条件仍需要验证。 https://www.solvay.com/en/brands/nocolok/technical-center