CAB 炉气氛采样:检查测量路径
在使用大气读数释放铝钎焊过程之前,请检查采样位置、管道状况和分析仪检查。
China Thermic Editorial Team
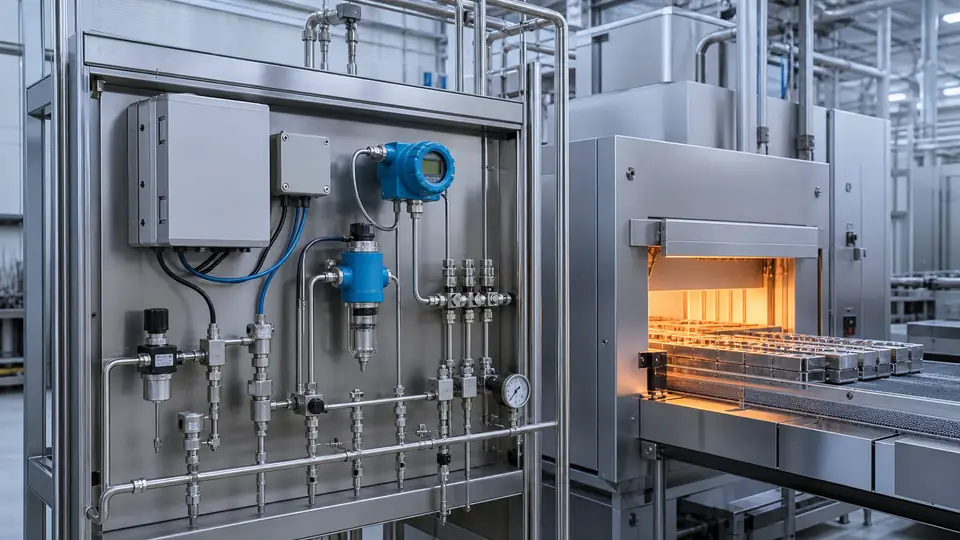
仅当其采样布置代表正在评估的工艺条件时,受控气氛钎焊炉读数才有用。分析仪显示屏本身无法确定每个组件周围的条件。在将结果用于生产决策之前,请检查气体采样位置、气体如何到达仪器以及如何检查测量结果。
定义测量位置
在炉子图纸上记录采样点并说明其用途。来自供应管线的读数回答了与在相关过程位置处获取的读数不同的问题。使用熔炉供应商的指导来建立适当的测量位置。在未确认两个记录值的位置和操作条件具有可比性之前,请勿比较两个记录值。
检查采样路径
将管道、连接和样品调节视为测量系统的一部分。按照仪器和熔炉说明检查路径。泄漏、不合适的材料或改变的布置可能会使结果产生误导。记录管道长度或布线的变化,以便可以根据实际维护历史来调查读数的后续变化。
允许测量响应
炉子的变化不一定会立即出现在显示屏上。了解采样系统和分析仪的记录响应。查看事件时,请将读数与相关生产周期对齐,而不是假设其显示的时间戳可识别工件处气体状况发生变化的确切时刻。
控制发布决策
指定哪些大气测量构成批准的操作窗口的一部分、如何记录仪器检查以及由谁审查超限条件。验收值取决于合格的工艺和设备。该检查表并未建立通用的氧气或水分限制,并且不应取代经批准的熔炉操作程序。
常见问题:读数低是否总是可以接受钎焊的证据?
不可以。必须首先建立测量完整性,气氛只是钎焊过程的一部分。产品温度历史、材料和装配准备也需要控制。
索取记录
将采样点图纸、仪器标识、验证历史和相关事件记录保存在一起。这使得大气数据在调查过程偏差或评估拟议的设备变更时更加有用。