Modèles de chargement du four CAB : qualification des changements de débit
Augmentez le débit de la ligne de brasage avec des preuves : qualifiez la densité de chargement, l'orientation du produit et la réponse thermique avant de publier un nouveau modèle.
Équipe éditoriale thermique de Chine
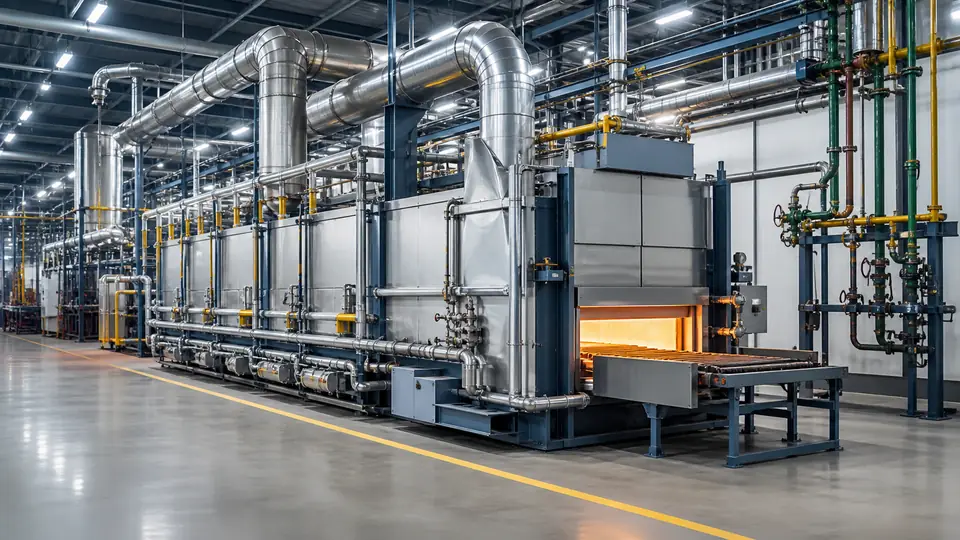
Une densité de chargement de bande plus élevée constitue un changement de processus, même lorsque les réglages de température du four restent inchangés. Avant d'augmenter le débit, démontrer que le nouveau modèle préserve le cycle thermique qualifié du produit et la qualité de joint requise.
DÉCRIRE LA LIGNE DE BASE
Enregistrez l’orientation des pièces, l’espacement, le nombre de rangées, la disposition des fixations, la vitesse du tapis et la gamme de produits représentative. Photographiez le modèle de chargement approuvé et associez-le à la recette. Sans une base de référence claire, les opérateurs peuvent interpréter différemment la même instruction de production d’une équipe à l’autre.
IDENTIFIER CE QUE LE CHANGEMENT AFFECTE
Une masse supplémentaire et un espacement plus rapproché peuvent modifier la façon dont les assemblages chauffent. Différentes tailles de produits peuvent introduire des variations au sein d’une charge. Examinez le changement proposé ainsi que la capacité du four disponible et l’approche de contrôle de l’atmosphère. Ne présumez pas que les températures de zone affichées prouvent que chaque produit a suivi le même cycle.
CONCEVOIR LA COMPARAISON
Mesurez la température du produit aux emplacements sélectionnés pour capturer les variations probables. Incluez les postes pertinents sur la ceinture et au sein d’un assemblage. Comparez les modèles existants et proposés avec la même méthode de mesure. Évaluez la qualité des joints et les dimensions du produit après refroidissement, et enregistrez tout rejet ou reprise pendant l'essai.
LIBÉREZ UNE FENÊTRE DE FONCTIONNEMENT PRATIQUE
Le résultat doit être une instruction de chargement définie, pas simplement une autorisation de mettre plus de pièces sur la courroie. Précisez le modèle approuvé, les familles de produits, la révision de la recette et les contrôles suite à un changement. Définissez la manière dont un écart inattendu, un lot mixte ou une interruption de production est géré à l'aide des procédures opérationnelles approuvées de l'équipement.
QUESTION FRÉQUENTE : LA VITESSE DE LA COURROIE PEUT-ELLE ÊTRE AUGMENTÉE APRÈS AVOIR AJOUTÉ PLUS DE CHALEUR ?
Seulement après une revue et une validation du processus. Le débit, la température réelle du produit et la formation des joints doivent être évalués ensemble ; il n'y a pas d'augmentation de vitesse généralement valable.
RÉFÉRENCE TECHNIQUE
Solvay identifie le contrôle du profil de température comme étant important pour le succès du brasage des échangeurs de chaleur. La séquence de qualification traduit ici ce principe en une liste de contrôle de changement de production. https://www.solvay.com/en/brands/nocolok/technical-center