柔性产线换型:缩短时间,更要控制首件风险
换型效率来自外部准备、标准动作和快速确认,而不是压缩必要检验。
京联中瑞技术团队
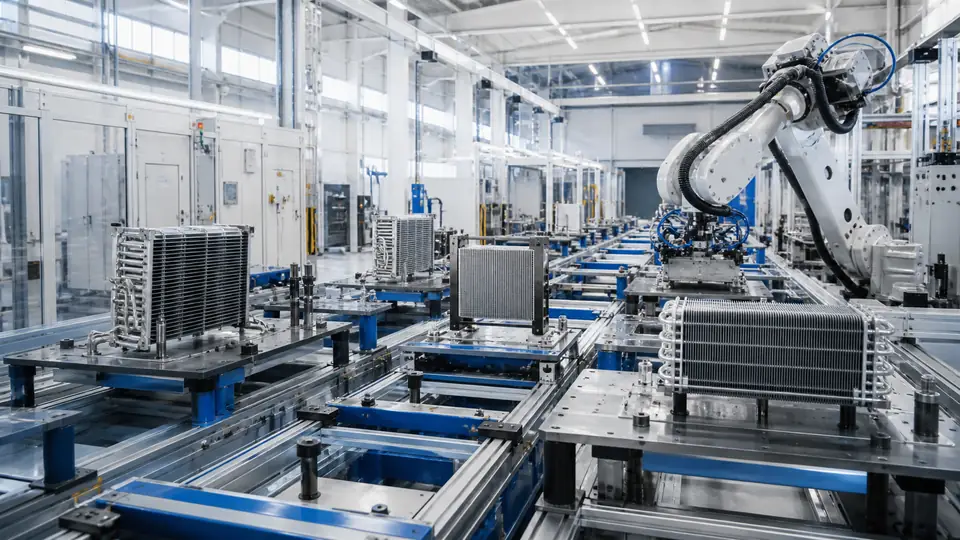
核心观点 多品种生产中,换型是错误最容易集中发生的时段。工装、材料、程序、标识和首件确认应在同一张换型逻辑中闭环。
实施重点 1. 区分停机前可完成的外部准备与必须停机的内部动作。 2. 使用防错接口、颜色编码和扫码校验减少混料。 3. 为关键调整建立基准位置、标准工具和照片指引。 4. 首件确认覆盖尺寸、气密、外观和关键过程记录。
验证与闭环 同时跟踪换型时长、首件一次通过率和换型后短期缺陷率。
项目建议 在方案评审时,应把输入条件、目标值、验证方法和责任人写入同一份可追溯文件;发生变化时同步评估设计、制造与交付影响。这样做能够把经验转化为稳定、可复制的工程能力。